Der OEM-Herstellungsprozess für Haushaltsgeräte: Von der Formenkonstruktion bis zur Containerverladung
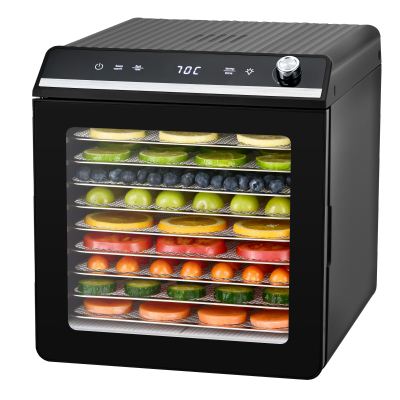
Für die meisten Importeure und Handelsmarken ist der OEM-Herstellungsprozess von Haushaltsgeräten eine Blackbox: Sie kennen das Angebot, das Muster und den Liefertermin – doch die Wochen dazwischen entscheiden über Erfolg oder Misserfolg. Zu verstehen, wie genau ein Küchengerät vom technischen Entwurf bis zum verpackten Container gelangt, ist unerlässlich; es ist der entscheidende Faktor, um aus einer starken Verhandlungsposition heraus zu agieren und nicht von verspäteten Werkzeuglieferungen, schwankender Qualität oder nicht bestandener Zertifizierung überrascht zu werden. Dieser technische Leitfaden erläutert den gesamten OEM-Herstellungsprozess für kleine Küchengeräte – die sechs Phasen, die benötigten Geräte, die Qualitätskontrollpunkte, die Zertifizierungsanforderungen und die realistischen Zeitpläne –, damit Käufer die Leistungsfähigkeit einer Fabrik vor der Auftragserteilung prüfen und jeden Meilenstein nach Produktionsbeginn überwachen können. Jedes OEM-Programm für Kleingeräte folgt demselben Grundgerüst, egal ob es sich um einen Dörrautomaten, eine Heißluftfritteuse oder einen Elektrogrill handelt. Die einzelnen Phasen unterscheiden sich in Dauer und Kostenanteil, die Reihenfolge ist jedoch festgelegt: Vor der Werkzeugerstellung erfolgt die technische Machbarkeitsstudie, vor der Werkzeugerstellung die Komponentenfertigung und schließlich vor der Komponentenfertigung und den Tests. Die sechs Phasen eines OEM-Geräteprogramms: Die meisten Fehler bei Erstausrüstern (OEM) lassen sich auf Phase 1 oder Phase 2 zurückführen – auf Entscheidungen, die vor dem ersten Formenschnitt getroffen werden. Der häufigste Fehler besteht darin, das freigegebene Muster als Spezifikation zu betrachten: Das Muster beweist zwar, dass das Design funktioniert, aber nur die Prozesskontrolle beweist, dass die Produktion in Serie reproduziert werden kann. Ein OEM-Programm beginnt mit einem schriftlichen Produktbriefing, nicht mit einer vagen Idee. Das Briefing muss Kategorie, Kapazität, Leistung, Spannung und Frequenz, Steckertyp, Gehäusematerial, lebensmittelberührende Teile, Verpackungstexte und angestrebte Zertifizierungen spezifizieren. Fabriken, die ernsthaft OEM-Aufträge bearbeiten, unterziehen jedes Briefing einer DFM-Prüfung (Design for Manufacturability), bevor mit der Fertigung begonnen wird – in der Regel innerhalb von 1–3 Tagen nach Erhalt der CAD-Dateien. Die DFM-Ingenieure prüfen die Wandstärkengleichmäßigkeit, die Entformungsschrägen, die Angusslage, die Auswerferstiftposition und die Materialauswahl. Ziel ist es, Probleme zu erkennen, die zu Einfallstellen, Verzug, Schweißnähten oder Auswerferschäden im Werkzeug führen könnten. In einem gut organisierten Betrieb sind die meisten DFM-Korrekturen geringfügig – etwa die Anpassung eines Radius oder das Hinzufügen einer Entformungsschräge – und lassen sich per E-Mail klären. Das Auslassen dieses Schrittes ist die häufigste Ursache für kostspielige Verzögerungen im weiteren Projektverlauf. Warum die Aufgabenstellung wichtiger ist als die Arbeitsprobe: Das Briefing ist die Grundlage für die Zusammenarbeit der Konstruktions-, Werkzeugbau- und Qualitätssicherungsteams des Werks. Wird nach Beginn des Werkzeugbaus die Spannung oder der Steckertyp geändert, müssen alle nachfolgenden Entscheidungen – von Formeinsätzen über Netzkabel und Etiketten bis hin zu Zertifizierungsunterlagen – überarbeitet werden. Legen Sie das Briefing fest, bevor Sie die Form bestellen. Spritzguss ist das Rückgrat der Kleingeräteherstellung: Gehäuse, Ablagen, Lüfter und Innenrahmen der meisten Küchengeräte bestehen aus spritzgegossenem Kunststoff. Die Form – nicht die Montagelinie – ist der größte Einzelposten und die größte Quelle für Lieferzeitrisiken im gesamten Prozess. Die Stahlsorte bestimmt die Werkzeugstandzeit: P20-vorgehärteter Stahl ermöglicht über 500.000 Spritzvorgänge mit ungefüllten Materialien, während H13-Stahl, wärmebehandelt auf 48–52 HRC, über 1.000.000 Zyklen erreicht und sich daher für Serienfertigungen eignet. Glasfaserverstärkte oder flammhemmende Kunststoffe führen zu schnellerem Verschleiß der Formhohlräume und veranlassen Verarbeiter, auf gehärtete oder beschichtete Hohlräume zurückzugreifen. Die wirtschaftlichen Gegebenheiten erklären, warum so viele Werkzeuge für Haushaltsgeräte in China gefertigt werden: Unabhängige Angebotsanfragen aus den Jahren 2023–2024 zeigen, dass chinesische Werkzeuge für eine mittelkomplexe, einteilige Form für Haushaltsgeräte etwa 8.000–20.000 US-Dollar kosten, verglichen mit 20.000–50.000 US-Dollar für gleichwertige, in den USA hergestellte Werkzeuge – ein Unterschied um das 2- bis 2,8-Fache, der auch nach Abzug von Logistik- und Einfuhrzöllen bestehen bleibt. Umfragedaten der American Mold Builders Association (AMBA) belegen, dass rund 70 % der Werkzeuge für Haushaltsgeräte für US-amerikanische Erstausrüster (OEMs) aus China stammen, was auf diesen kombinierten Kosten- und Lieferzeitvorteil zurückzuführen ist. Sobald die Formen freigegeben sind, beginnt die Komponentenfertigung. Eine typische Produktionslinie für Kleingeräte umfasst vier parallele Komponentenströme, die in der Endmontage zusammenlaufen: Integrierte Fabriken vereinen Formenbau, Hardware, Motoren und Elektronik unter einem Dach. Das ist für Käufer wichtig, da die Qualitätsverantwortung bei einem einzigen Qualitätssicherungssystem liegt: Die Wareneingangskontrolle (IQC) prüft die Rohmaterialien, und die Fertigungsbegleitende Kontrolle (IPQC) überwacht jeden Produktionsschritt, bevor der nächste beginnt. Eine Fabrik, die Formenbau oder Motoren auslagert, kann diese Rückverfolgbarkeit nicht gewährleisten. Küchengeräte sind durch Wärme definiert, daher verdient die Heizkette eine eigene Betrachtungsweise. Heizelemente, Thermostate und Temperatursensoren werden vormontiert und getestet, bevor sie in die Serienproduktion gelangen. Bei temperaturgeregelten Produkten – Dörrgeräten mit einem Temperaturbereich von 35–75 °C, Grills mit einstellbaren Thermostaten, Heißluftfritteusen mit digitalen PID-Reglern – wird die Kalibrierung zwischen Sensor und Regler in dieser Phase überprüft, da es deutlich kostengünstiger ist, eine Abweichung von 5 °C im Testbetrieb zu erkennen, als nach der Produktion von 10.000 Einheiten. Kabelbäume werden zugeschnitten, verpresst und auf Durchgang geprüft. Lebensmittelberührende Baugruppen – Schalen, Behälter, Rutschen und Dichtungen – werden vor der Montage gereinigt und geprüft. Hier erstellt das Werk auch die Rückverfolgbarkeitskette: Chargennummern für Materialien, Komponenten und Baugruppen werden erfasst, sodass jedes Qualitätsproblem im Feld auf eine bestimmte Produktionscharge zurückgeführt werden kann. Die praktische Lektion für Käufer: Verlangen Sie bei der Werksbesichtigung ein Prozessablaufdiagramm. Ein seriöses Werk kann Ihnen zeigen, wo sich die einzelnen Prüfpunkte im Produktionsprozess befinden. Lautet die Antwort „Endkontrolle am Ende“, ist Qualität lediglich ein Kontrollpunkt und kein System – und das ist ein Warnsignal für die Massenproduktion. Am Fließband laufen die Komponenten zusammen: Motor und Lüfter werden montiert, Heizelemente und Thermostate installiert, Bedienfelder verkabelt, Gehäuse zusammengefügt und Zubehör für die Verpackung bereitgestellt. Automatisierte Schraubendreher und Vorrichtungen gewährleisten eine gleichbleibende Montage, doch der eigentliche Clou dieser Phase sind die Tests, die direkt am Fließband stattfinden. Standardisierte Inline-Testsequenz für ein Küchengerät: Die vollständige Prüfung dieser elektrischen Sicherheitsfunktionen ist in seriösen Fabriken Standard – jede einzelne Einheit, nicht nur eine Stichprobe. Eine zentrale Frage bei Audits lautet: „Wie viel Prozent der Einheiten werden einem Hochspannungstest unterzogen?“ Lautet die Antwort weniger als 100 %, verlässt sich die Fabrik auf Statistiken, wo Sie sich auf Garantien verlassen sollten. Nach bestandenen Funktionstests werden die Produkte verpackt: Anleitungen und Zubehör werden beigelegt, Geschenkboxen zusammengestellt, Umkartons versiegelt und Exportpaletten gesichert. Doch die Verpackung ist nicht das Ende der Qualitätskontrolle – sie markiert den Beginn einer zweiten Testrunde, die sich auf die Transportbedingungen konzentriert. Käufer sollten sich stets das Recht auf eine Vorversandprüfung durch Dritte bei der ersten Produktionscharge vorbehalten – und idealerweise bei jeder Charge, bis die gleichbleibende Qualität des Werks nachgewiesen ist. Die Kosten einer solchen Vorversandprüfung betragen nur einen Bruchteil des Preises eines Containers mit fehlerhafter Ware. Die Zertifizierung ist das Bindeglied im gesamten Prozess und muss in Phase 1 festgelegt werden, nicht erst in Phase 6. Für ein kleines Küchengerät umfasst der Konformitätsprozess typischerweise Folgendes: Die regulatorische Anforderung ist einfach: Die Produktionseinheiten müssen mit dem zertifizierten Muster identisch bleiben. Jede Änderung an Materialien, Komponenten oder der Konstruktion nach der Zertifizierung kann den Prüfbericht ungültig machen – daher ist Konfigurationsmanagement eine echte Maßnahme zur Einhaltung der Vorschriften und keine reine Dokumentationsaufgabe. Ein Werk, das Änderungen dokumentiert und erneut überprüft, schützt den Marktzugang des Käufers und nicht nur die eigene Haftung. Die Lieferzeiten variieren je nach Produktkomplexität, aber ein typischer Zeitplan für ein neues Programm zur Herstellung von geformten Küchengeräten sieht folgendermaßen aus: Die Mindestbestellmengen für OEM-Aufträge beginnen üblicherweise bei 500–1.000 Stück pro Modell. Bei kundenspezifischen ODM-Projekten mit Formteilen sind höhere Mengen erforderlich, da die Werkzeugkosten auf das gesamte Auftragsvolumen verteilt werden. Käufer sollten für ein neues Formteilprodukt mit etwa 3–5 Monaten von der ersten Anfrage bis zur Auslieferung des ersten Containers rechnen. Bei OEM-Projekten mit bestehenden Katalogen, für die bereits Werkzeuge vorhanden sind, geht es deutlich schneller. Die Fertigungskompetenz lässt sich leichter überprüfen als ihr vertrauen. Dies sind die Prüfungsfragen, die echte OEM-Hersteller von Handelsunternehmen mit Werksfotos unterscheiden: Für all das muss der Käufer kein Fertigungsingenieur sein. Es erfordert lediglich, die richtigen Fragen zu stellen und auf Details zu achten – „Unsere Produktionslinie führt an jedem Gerät einen Hochspannungstest mit 1800 V durch, die Aufzeichnungen werden drei Jahre lang aufbewahrt“ ist eine völlig andere Antwort als „Wir haben eine Qualitätskontrolle“. Kangye hat sein OEM/ODM-Programm auf dem Prinzip aufgebaut, dass Transparenz in der Fertigung ein wesentliches Produktmerkmal ist. Unsere Produktionsstätte vereint hauseigene Spritzgussanlagen, Metallkomponentenbearbeitung, Montagelinien und eine Prüfstation – so erhalten Käufer ein vierstufiges Qualitätssicherungssystem (Wareneingangskontrolle, Zwischenproduktkontrolle, Endkontrolle und Warenausgangskontrolle) mit einer zentralen Anlaufstelle. Jedes Produkt unseres Sortiments, von der Dörrgeräte-Serie KYS-315 bis hin zu Elektrogrills und Heißluftfritteusen, durchläuft denselben Entwicklungspfad: kurzes Lock-on-Design, Werkzeugbau, Pilotproduktion, Serienfertigung und Versandprüfung. Die Dokumentation zur Einhaltung der Normen IEC 60335, CE, UL, CCC, RoHS und Lebensmittelkontakt wird pro Programm verwaltet. Für Käufer liegt der praktische Vorteil darin, dass unsere Katalogprodukte – bereits mit Werkzeugen ausgestattet, zertifiziert und in Produktion – individuell angepasst werden können (Branding, Verpackung, Spannung, Stecker und Funktionsanpassungen), ohne dass eine neue Form benötigt wird. Das ist der Unterschied zwischen einem sechswöchigen OEM-Programm für ein bestehendes Modell und einem fünfmonatigen Programm für ein brandneues. Der KYS-224 ist ein kompakter digitaler Dörrautomat, der die Fertigungsdisziplin hinter Kangyes OEM-Programm demonstriert: präzisionsgeformte, BPA-freie Tabletts, ein hinten angebrachtes horizontales Luftstromsystem und eine werkseitig kalibrierte Temperaturregelung – die Art von Technik, die nur dann funktioniert, wenn jedes Gerät die gleichen Inline-Tests besteht. Das Sortiment von Kangye umfasst Dörrgeräte (5 bis 22 Einschübe), Elektrogrills, Heißluftfritteusen, Dampfgarer, Vakuumiergeräte und Tierpflegegeräte – alle mit der gleichen OEM/ODM-Flexibilität erhältlich. Ein Werk, ein Qualitätssicherungssystem und ein einheitlicher Compliance-Rahmen decken das gesamte Sortiment ab. Für ein brandneues Formteil sollten Sie von der Designphase bis zur Auslieferung des ersten Behälters etwa 3–5 Monate einplanen: 2–4 Wochen für Prototypen, 4–8 Wochen für die Werkzeugherstellung, 2–4 Wochen für die Zertifizierungsprüfung, 1–2 Wochen für die Pilotproduktion und 4–8 Wochen für die Serienproduktion. Bestandsprodukte aus dem Katalog, für die bereits die Werkzeuge vorhanden sind, können 4–6 Wochen nach Bestätigung der Anpassung versendet werden. OEM-Aufträge für bestehende Modelle beginnen üblicherweise bei 500–1.000 Stück pro Modell. Kundenspezifische ODM-Projekte erfordern in der Regel höhere Anfangsbestellmengen, da die Werkzeugkosten auf die gesamte Bestellmenge verteilt werden müssen. Die Mindestbestellmenge (MOQ) variiert zudem je nach Produktgröße und Verpackung – ein kompakter 5-Schalen-Dörrautomat passt in einen 40-Fuß-High-Cube-Container mit über 2.000 Einheiten, während größere Gewerbegeräte niedrigere Mindestbestellmengen aufweisen. Eine Spritzgussform besteht aus präzisionsgefertigtem, gehärtetem Stahl und ist für Hunderttausende von Schüssen ausgelegt. Die Kosten richten sich nach Bearbeitungszeit, Stahlsorte, Kavitätenanzahl und Komplexität. Die Eigentumsverhältnisse der Form sind vertraglich geregelt: Käufer bezahlen oft für die Form und sind deren Eigentümer, während der Hersteller möglicherweise ein Exemplar für Wartungszwecke behält. Vereinbarungen zu Eigentum, Lagerung und Wartung der Form sollten vor Beginn der Werkzeugherstellung schriftlich festgehalten werden. Ein Prototyp beweist die Funktionsfähigkeit des Designs – Form, Passform und Funktion – aus weichen oder Aluminiumformen. In einer Pilotproduktion (Testfertigung) werden die Produktionsformen und die Produktionslinie genutzt, um die Machbarkeit des Prozesses im großen Maßstab zu beweisen. Dabei wird eine kleine Serie von Vorserieneinheiten für Zertifizierungstests und die Freigabe durch den Käufer hergestellt. Die Pilotproduktion sollte niemals ausgelassen werden; sie ist die letzte Möglichkeit, Prozessprobleme kostengünstig zu beheben. Für die EU: CE (Niederspannungsprüfung + EMV gemäß EN 60335 und EN 55014), RoHS, REACH und Lebensmittelkonformität gemäß Verordnung 1935/2004. Für die USA: UL 1026 (oder ETL) für elektrische Sicherheit, FDA 21 CFR für Lebensmittelkonformität und FCC für Produkte mit Elektronik-/Funkmodulen. Für Exporte nach China ist eine CCC-Zertifizierung für den Inlandsmarkt erforderlich. Bitte klären Sie vor der Mustererstellung mit dem Hersteller die genauen Zertifizierungsanforderungen für Ihre Zielländer. Fordern Sie das Prozessablaufdiagramm mit markierten Prüfpunkten, Prüfprotokolle einer aktuellen Produktionscharge, eine Maschinenbestandsliste (Spritzgießmaschinen, Prüfgeräte, Anlagenkapazität), Zertifikate für Ihre Produktkategorie und Referenzkunden in Ihrem Markt an. Ergänzen Sie dies durch ein externes Werksaudit und eine Vorversandkontrolle der ersten Charge. Dokumentation und Inspektion sind ein effektiver Ersatz für einen Besuch bei der ersten Bestellung. Planen Sie ein OEM-Geräteprogramm? Kangye unterstützt die OEM/ODM-Entwicklung in den Bereichen Dörrgeräte, Elektrogrills, Heißluftfritteusen, Dampfgarer und Tierpflegegeräte mit zertifizierungsfertigen Konformitätspaketen und transparenter Fertigung. Kontaktieren Sie unser Team um Muster, Mindestbestellmengen und individuelle Anpassungen zu besprechen.Der OEM-Herstellungsprozess für Haushaltsgeräte: Von der Formenkonstruktion bis zur Containerverladung
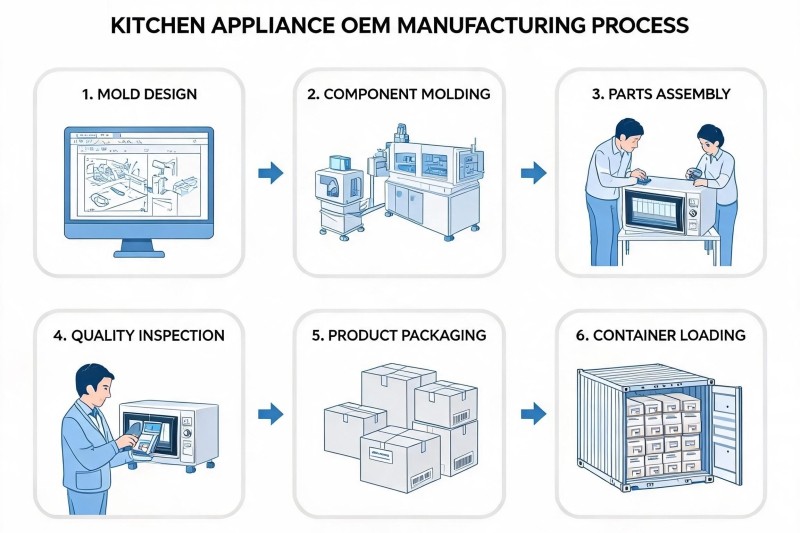
Der sechsstufige OEM-Fertigungsprozess im Überblick
Phase 1 – Produktbeschreibung und fertigungsgerechte Konstruktion (DFM)
Phase 2 – Werkzeug- und Formenentwicklung: Das Produkt mit langer Lieferzeit
Formtyp Typische Kosten (China) Lieferzeit Shot Lifetime Am besten geeignet für Prototypenform (Aluminium/Weichstahl) 2.000 – 8.000 US-Dollar 2–4 Wochen 5.000 – 50.000 Schüsse Designvalidierung, Passformtests, frühes Marktfeedback Kleinteil-Produktionsform (8–16 Kavitäten) 15.000 – 45.000 US-Dollar 4–6 Wochen Mehr als 500.000 Aufnahmen Knöpfe, Schalter, Lüfterflügel, kleine Rahmen Mittelgroße Serienform (2–4 Kavitäten) 20.000 – 60.000 US-Dollar 5–7 Wochen Mehr als 500.000 Aufnahmen Gehäuse, Sockel, Deckel Groß-/Umspritz-Produktionsform 40.000 – 120.000+ US-Dollar 7–10 Wochen 300.000 – 1.000.000 Schüsse Zweikomponenten-Kosmetikteile, komplexe Mechanismen 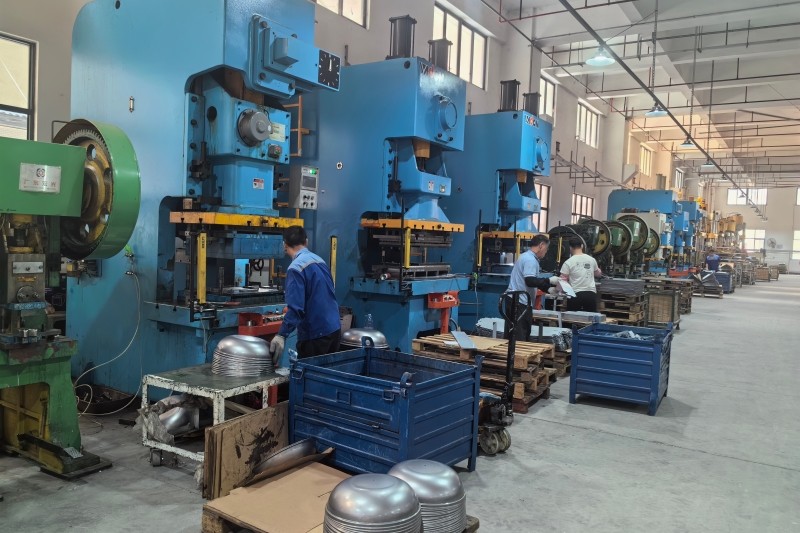
Phase 3 – Komponentenfertigung: Spritzguss, Stanzen und Motoren
Phase 4 – Heizelemente, Verkabelung und Vormontage
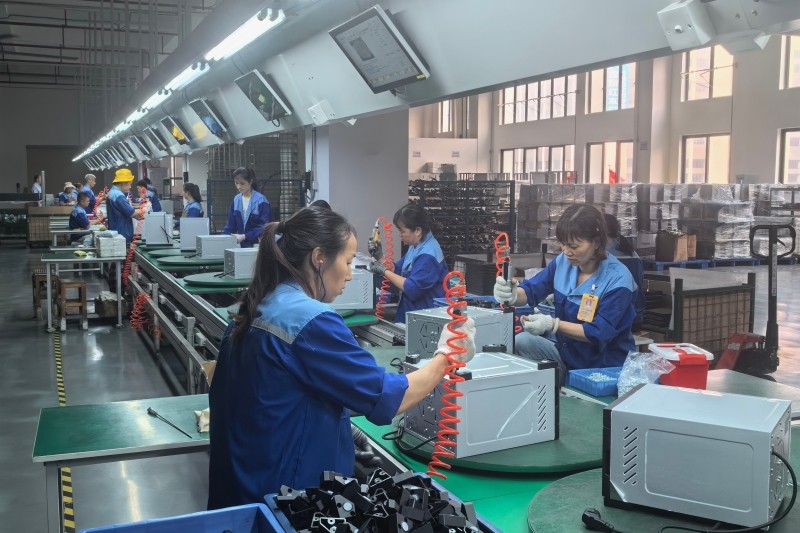
Phase 5 – Endmontage und Sicherheitsprüfung während der Produktion
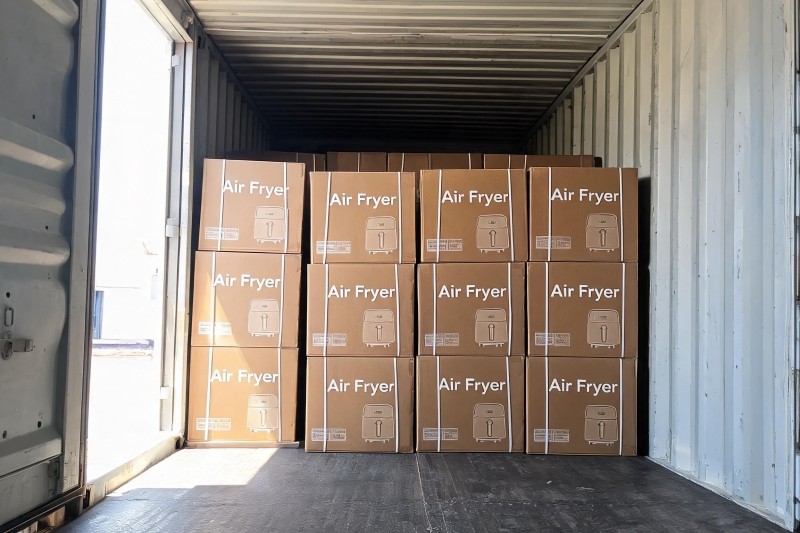
Phase 6 – Verpackung, Vorversandkontrolle und Containerbeladung
Zertifizierung und Konformität: Integriert, nicht nachträglich angebracht
Zeitpläne und Meilensteine: So sieht ein realistisches OEM-Projekt aus
Meilenstein Typische Dauer Rolle des Käufers DFM-Überprüfung & kurze Sperre 1–3 Tage Materialien, Spannung und Zertifizierungsziel genehmigen Prototypenformung & Muster 2–4 Wochen Form, Passform und Funktion prüfen Werkzeugmaschinenbearbeitung 4–8 Wochen Genehmigung des T0-Musters, Maßbericht Probenahme- und Zertifizierungsprüfung 2–4 Wochen Testlabor buchen, technische Dokumentation vorbereiten Probelauf (Pilotproduktion) 1–2 Wochen Pilotlinie prüfen, Piloteinheiten genehmigen Massenproduktion 4–8 Wochen PSI planen, Produktionsberichte überwachen Verpackung, Inspektion & Verladung 1–2 Wochen PSI und Logistik organisieren Warnsignale, die Sie vor der Anmeldung zu einem OEM-Programm prüfen sollten
Wie Kangye den Prozess leitet
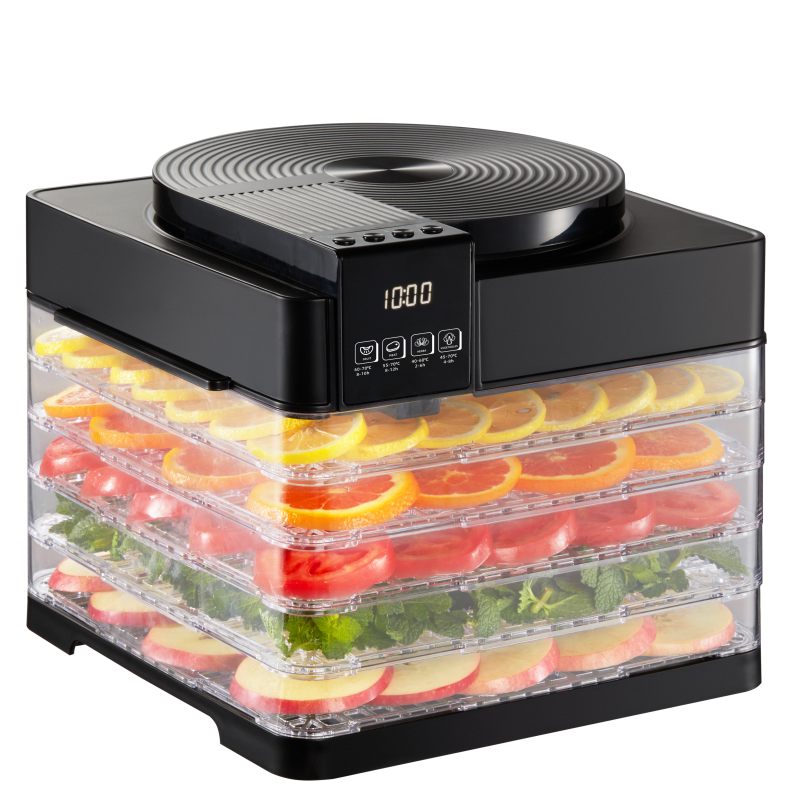
Produktempfehlung: Kangye 5-Schalen-Lebensmittel-Dörrautomat KYS-224
Wichtigste Erkenntnisse für globale Einkäufer
Häufig gestellte Fragen
Wie lange dauert ein komplettes OEM-Geräteprogramm?
Was ist die typische Mindestbestellmenge (MOQ) für eine OEM-Gerätebestellung?
Warum ist die Gussform so teuer, und wem gehört sie nach der Produktion?
Worin besteht der Unterschied zwischen einem Prototyp und einem Pilotlauf?
Welche Zertifizierungen benötigen Küchengeräte für den Export?
Wie kann ich die Produktionskapazität einer Fabrik überprüfen, ohne sie zu besuchen?